

 angličtina
Prečo sú presné laserové mikroviasy rozhodujúce pre výkon siete piezo atomizéra?
Tam, kde presnosť mikrodier rozhoduje o kvalite hmly
Piezoelektrický atomizér premieňa elektrickú energiu na jemný sprej vibrovaním tenkej kovovej sieťky pri vysokej frekvencii. Charakter hmly takmer úplne závisí od geometrie otvorov, ktorými kvapalina prechádza. Keď inžinieri skúmajú nový dizajn sieťoviny, skutočne sa pýtajú, ako presne je možné vytvoriť každý mikrootvor, ako dôsledne ho možno opakovať a či si udrží svoje limity pri tisíckach kusov. Toto je dôvod presné laserové mikrovia sa stali bežnou cestou pre výrobcov lekárskych rozprašovačov, kozmetických nástrojov, zvlhčovačov a aróma difuzérov.
Dve sieťové platne môžu pod stolnou lampou vyzerať identicky a napriek tomu dosahovať veľmi odlišné výsledky. Jeden môže vytvárať hustý oblak malých kvapôčok, zatiaľ čo druhý vytvára väčšie kvapky, ktoré priľnú k povrchu a znížia produkciu. Priemer otvoru, hĺbka otvoru, skosenie a rozstup ovplyvňujú to, ako sa kvapalina pretlačí cez dosku a ako sa každá kvapôčka oddelí. Malé odchýlky v ktorejkoľvek z týchto hodnôt sa prejavujú ako nerovnomerná hustota hmly, nekonzistentné zahrievanie vo vnútri zariadenia a sťažnosti používateľov, ktorí si všimnú, že sa sprej mení z jednej jednotky na druhú.
Tradičné mechanické vŕtanie a chemické leptanie bojujú v tomto rozsahu. Keď priemer klesne pod niekoľko desiatok mikrometrov, vrtáky sa rýchlo opotrebujú a otrepy vznikajúce pri vŕtaní môžu narušiť dráhu toku. Leptanie môže byť rovnomerné na celej doske, ale ponúka obmedzenú kontrolu nad profilom každého jednotlivého otvoru. Laserové spracovanie zabraňuje mnohým z týchto ťažkostí, pretože energia je dodávaná bez fyzického kontaktu, takže tenké fólie sa neohýbajú pod reznou silou a každý otvor môže byť vytvorený v plánovanom poradí.
Kľúčové veci so sebou: kvalita hmly sleduje geometriu otvoru a táto geometria musí byť riadená na úrovni mikrometrov a nie na úrovni milimetrov, ktorá je bežná pri všeobecnom obrábaní.
Ako geometria dier formuje správanie kvapiek
Rovné diery verzus kužeľové diery
Dizajnu sieťoviny atomizéra dominujú dva typy profilov. Priame otvory udržujú konštantný priemer od strany kvapaliny po stranu rozprašovania. Jednoducho sa modelujú a kontrolujú, a keď je priemer pevne držaný, vytvárajú predvídateľnú veľkosť kvapiek. Kužeľovité otvory sa rozširujú smerom k striekacej strane a vytvárajú plytký kužeľ. Kužeľ znižuje odpor pri vstupe kvapaliny a môže pomôcť vyčistiť každú kvapku z výstupu, čo mnohí dizajnéri uprednostňujú pre nepretržitú jemnú hmlu.
Nižšie uvedená tabuľka sumarizuje kompromisy, ktoré inžinierske tímy zvyčajne zvažujú pri výbere medzi týmito dvoma profilmi.
| Funkcia | Rovná diera | Kužeľový otvor |
|---|---|---|
| Typické použitie | Sprej s pevným objemom | Súvislá jemná hmla |
| Prietokový odpor | Vyššie pri vstupe | Nižšie na vstupe |
| Inšpekcia | Kontrola priemeru na základe meradla | Kontrola profilu a uhla |
| Hlavné riziko | Otrepy hrán ovplyvňujú prietok | Posun uhla kužeľa |
Ani jeden profil nie je univerzálne lepší. Správna voľba závisí od viskozity kvapaliny, cieľového rozsahu kvapiek a frekvencie pohonu prevodníka. Preskúmanie návrhu by malo uviesť tieto tri vstupy ako prvé, pretože určujú, či je možné problém vyriešiť samotným priemerom alebo či je potrebná úplná špecifikácia profilu s uhlom a toleranciou.
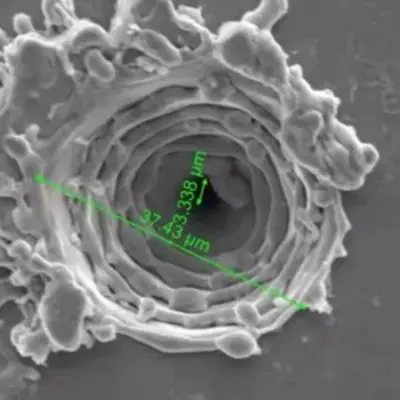
Procesná cesta od plechu po hotové pletivo
Spoľahlivá procesná cesta je zostavená z krokov, z ktorých každý chráni nasledujúci. Preskočenie fázy alebo zmena sekvencie môže posunúť konečný profil otvoru, aj keď nastavenia lasera vyzerajú na papieri správne. Typická cesta pre laserom vytvorenú sieťovú dosku zahŕňa nasledujúce fázy.
- Príprava fólie: vyrovnajte a vyčistite kovový plech, overte hrúbku v rámci dohodnutého rozsahu a označte referenčné hrany na zarovnanie.
- Upevnenie: pripevnite fóliu na plochý stolík tak, aby vzor otvorov zodpovedal montážnym prvkom hotového dielu.
- Tvorba laserových dier: vytvorte každú dieru krátkymi impulzmi v riadenom poradí skenovania, upravte veľkosť bodu a energiu pre cieľovú geometriu.
- Čistenie okrajov: odstráňte pretavený materiál a mikrootrepy krokom, ktorý nemení priemer otvoru.
- Záverečná kontrola a balenie: merať vzorkované platne, zaznamenávať výsledky a chrániť hotovú sieť pred poškriabaním a kontamináciou.
Objednávka skenovania si zaslúži osobitnú pozornosť. Ak sa laser pohybuje po platni jedným smerom bez prerušenia, teplo sa akumuluje na jednej strane a otvory na vzdialenejšom okraji môžu odchádzať od cieľa. Striedavý smer skenovania a vkladanie krátkych intervalov chladenia rozprestiera tepelné zaťaženie rovnomerne, čím je rozptyl priemeru úzky po celej aktívnej ploche.
Merateľné ciele pre otvory, rozstupy a rovinnosť
Špecifikácie by mali byť napísané tak, aby ich dodávateľ mohol zmerať vo výrobe. Frázy ako vysoká presnosť nedávajú tímu nákupu nič na porovnanie. Praktická špecifikácia uvádza každú charakteristiku, jej cieľový rozsah a metódu použitú na jej overenie.
| Charakteristický | Typický cieľ | Metóda overovania |
|---|---|---|
| Priemer otvoru | 2 až 30 mikrometrov | Vzorkovanie optického meradla |
| Tolerancia priemeru | Do 1 mikrometra v kritických zónach | Meranie mikroskopom |
| Počet otvorov na kus | Stovky až niekoľko tisíc, ako je nakreslené | Analýza obrazu |
| Rovnomernosť výšky tónu | Konzistentné v celej aktívnej oblasti | Súradnicové meranie |
| Plochosť taniera | Obmedzená odchýlka cez sieť | Kontrola profilu povrchu |
| Výška okraja | Len pár mikrometrov | Kontrola prierezu |
Plánovanie merania je dôležité rovnako ako samotný cieľ. Odber vzoriek by mal pokrývať stred a okraje každej platne, pretože teplo pri spracovaní môže vytvárať malé gradienty na povrchu. Plán, ktorý kontroluje iba jednu zónu, môže schváliť diely, ktoré neskôr zlyhajú v prevádzke.
V jednom anonymizovanom pilote zostali otvory namerané v strede dosky v rámci tolerancie, zatiaľ čo otvory v blízkosti vonkajšieho okraja sa posunuli o približne 2 mikrometre. Zmena poradia skenovania a pridanie intervalov chladenia uzavrelo medzeru v nasledujúcej dávke a merania okrajov sa zhodovali so stredom v rámci dohodnutého limitu.
Laserové parametre, ktoré kontrolujú kvalitu okrajov
Ovládanie šírky impulzu a energie
Krátke impulzy obmedzujú šírenie tepla do okolitého kovu, čo znižuje pretavenú vrstvu, ktorá sa tvorí okolo každého otvoru. Dlhšie impulzy odstraňujú materiál rýchlejšie, ale môžu zanechať hrubšie okraje, ktoré zužujú dráhu toku a menia správanie kvapiek. Energia na jeden impulz by mala odstraňovať materiál čisto bez vytvorenia pásu ovplyvneného teplom, ktorý je širší, než umožňuje konštrukcia.
Spot Overlap and Scan Strategy
Prekrytie medzi po sebe nasledujúcimi impulzmi určuje, ako hladko sa vytvorí stena každého otvoru. Príliš malé prekrytie zanecháva ryhovaný profil, zatiaľ čo nadmerné prekrytie mrhá časom a pridáva teplo. Mnoho tímov používa stratégiu krátkych viacnásobných prechodov: hrubý prechod vytvorí otvor a záverečný prechod s nižšou energiou zjemní stenu a odstráni zvyškový okrajový materiál.
Pomoc pri odstraňovaní plynu a nečistôt
Pomocný plyn odstraňuje roztavené nečistoty z otvoru počas formovania. Jeho smer, tlak a čistota ovplyvňujú výsledok.
- Prúd plynu by mal tlačiť nečistoty preč z výstupnej strany, aby sa častice znovu neusadzovali vo vnútri otvoru.
- Tlak musí byť vyvážený, pretože nadmerná sila môže rozvibrovať tenkú fóliu a posunúť vzor.
- Filtrácia udržuje opätovne uložené častice mimo ďalšej cieľovej oblasti počas dlhých výrobných sérií.
Kvalita okrajov je zriedka stanovená jedným parametrom. Je to kombinovaný výsledok pulzovej energie, prekrývania, poradia skenovania a prietoku plynu.
Bežné chyby a ako ich včas zachytiť
Väčšina defektov v laserom vytvorenej sieťke má malý počet príčin. Včasné rozpoznanie symptómu výrazne uľahčuje nápravu procesu skôr, ako bude ovplyvnená celá dávka.
- Čiastočne upchaté otvory: zvyčajne spôsobené opätovne uloženými úlomkami. Vzorkovanie prenášaného svetla rýchlo odhalí problém.
- Kužeľový drift: často spôsobené posunom zaostrenia po dlhých behoch. Kontrola zaostrenia v pevných intervaloch udržuje profil stabilný.
- Otrepy na výstupnej strane: bežne spojené s nízkym prietokom plynu alebo opotrebovaným príslušenstvom. Kontrola prierezu potvrdí príčinu.
- Priemer rozložený cez tanier: zvyčajne spôsobené tepelným posunom. Vzorkovanie v strede a na okrajoch identifikuje trend.
Reálny príklad ukazuje, ako sa tieto šeky vyplácajú. Kupujúci raz oznámil, že asi 18 dosiek z každých 1 000 neprešlo testom prietoku. Analýza základnej príčiny poukázala na plynovú dýzu, ktorá sa mierne posunula počas výmeny upevnenia. Dodávateľ pridal kontrolu zarovnania na začiatku každej zmeny a do dvoch týždňov chybovosť klesla pod 2 dosky z každých 1 000 kusov.
Metódy overovania, ktoré budujú dôveru kupujúceho
Optická a elektrónová mikroskopia
Optická mikroskopia je dostatočne rýchla na rutinné odbery vzoriek a funguje dobre na kontrolu priemeru a rozstupu. Elektrónová mikroskopia ponúka oveľa väčšie zväčšenie a odhaľuje štruktúru steny, pretavené vrstvy a mikrotrhliny, ktoré optické metódy môžu prehliadnuť. Vyvážený plán využíva optické kontroly pre dennú produkciu a elektrónové zobrazovanie na kvalifikáciu a analýzu porúch.
Funkčné prietokové a sprejové testovanie
Rozmerové údaje dokazujú, že otvory majú správnu veľkosť, ale nedokazujú, že sieťka bude fungovať. Funkčné testovanie meria prietok, vzor spreja a distribúciu kvapiek v prípravku, ktorý napodobňuje konečné zariadenie. Porovnanie týchto výsledkov so správou o rozmeroch ukazuje, či špecifikácia zachytáva vlastnosti, ktoré sú dôležité pri používaní.
Správa o rozmeroch dokazuje, že otvory majú správnu veľkosť, zatiaľ čo test rozprašovaním dokazuje, že sieťka funguje.
Výber sieťových materiálov pre spoľahlivú atomizáciu
Výber materiálu ovplyvňuje správanie lasera aj dlhodobý výkon siete. Každá skupina kovov reaguje inak na teplo a má svoj vlastný korózny profil.
Austenitická nehrdzavejúca oceľ ponúka dobrú odolnosť proti korózii a stabilné mechanické správanie, vďaka čomu je bežnou voľbou pre zariadenia, ktoré prichádzajú do styku s roztokmi na báze vody. Vytvára čisté steny otvorov, ale vyžaduje starostlivú reguláciu tepla, aby sa obmedzili pretavené vrstvy.
Zliatiny na báze niklu poskytujú silnú odolnosť proti únave pri nepretržitých vibráciách. Vyhovujú náročným aplikáciám, kde si doska musí zachovať svoj tvar počas dlhej životnosti, hoci náklady sú vyššie a spracovateľské okienka sú užšie.
Potiahnuté fólie pridajte povrchovú vrstvu pre chemickú kompatibilitu alebo kontrolu zmáčania. Povlak musí vydržať laserové spracovanie bez praskania, takže typ povlaku a parametre lasera by mali byť kvalifikované spoločne.
Hrúbka fólie je ďalším kľúčovým rozhodnutím. Tenšie fólie sa prepichnú čistejšie, ale ľahšie sa deformujú pri manipulácii a upevňovaní. Hrubšie fólie si držia svoj tvar, ale vyžadujú si dlhší čas cyklu a prísnejšiu kontrolu zúženia. Prispôsobenie hrúbky cieľovému profilu otvoru je zvyčajne najefektívnejším spôsobom, ako vyvážiť výťažok a čas cyklu.
Kontrolný zoznam zdrojov pre kupujúcich
Technickú spôsobilosť je ľahšie posúdiť, keď kupujúci vie, aké otázky má položiť. Nižšie uvedený kontrolný zoznam pomáha nákupným a inžinierskym tímom porovnávať dodávateľov na základe dôkazov a nie podľa brožúr.
- Potvrďte minimálnu dosiahnuteľnú veľkosť otvoru pomocou vzorových kusov, nielen publikovaných údajov.
- Vyžiadajte si správu o meraní zobrazujúcu skutočné rozdelenie priemeru na platni.
- Opýtajte sa, ako sa počas výroby monitoruje zaostrenie, prietok plynu a zarovnanie upevnenia.
- Prezrite si trasu procesu, najmä čistenie hrán a konečnú kontrolu.
- Pred prvou objednávkou sa písomne dohodnite na pláne odberu vzoriek a kritériách prijatia.
- Pred prechodom na objemové objemy začnite s pilotnou šaržou.
Dodávatelia, ktorí vysvetľujú každý z týchto bodov jasne, zvyčajne vedú disciplinovanejší proces. Technický prehľad toho istého procesu nájdete v súvisiacich laserové mikroprievlaky pre sieťku atomizéra strana, ktorá popisuje pracovný rozsah a spôsob jeho merania.
Často kladené otázky
Q1: Aké veľkosti otvorov sú praktické pre sieťku atomizéra?
Mnoho dizajnov atomizérov používa otvory s veľkosťou približne 2 až 30 mikrometrov. Najlepšia voľba závisí od kvapaliny, požadovaného rozsahu kvapiek a frekvencie prevodníka, takže cieľ by mal byť potvrdený vzorkou pred zmrazením dizajnu.
Q2: Ako sa laserové spracovanie porovnáva s chemickým leptaním pre tenké fólie?
Leptanie ponúka dobrú rovnomernosť na doske, ale obmedzenú kontrolu nad jednotlivými profilmi otvorov. Laserové spracovanie vytvára každý otvor v plánovanom poradí s definovanou kvalitou kužeľa a hrany, čo je dôležité, keď je samotný profil súčasťou špecifikácie.
Q3: Ako možno overiť geometriu otvoru bez zničenia vzorky?
Optická mikroskopia a vzorkovanie v prechádzajúcom svetle kontroluje priemer, rozstup a upchatie bez rezania dielu. V prípade kužeľovej a stenovej konštrukcie možno svedok spracovaný s rovnakými parametrami rozrezať, pričom výrobné diely zostanú nedotknuté.
Q4: Aké informácie by mala obsahovať žiadosť o cenovú ponuku?
Zahrňte materiál a hrúbku fólie, nákres rozloženia otvoru, rozsah cieľového priemeru, typ profilu, veľkosť aktívnej oblasti, očakávané odbery vzoriek a očakávané množstvá pre pilotné a hromadné objednávky. Jasné vstupy znižujú cykly revízií a robia cenovú ponuku presnejšou.
Otázka 5: Prečo prvá dávka niekedy trvá dlhšie?
Prvá dávka zvyčajne zahŕňa ladenie parametrov, overenie upínacieho zariadenia a kontrolnú kalibráciu. Keď je proces stabilný, neskoršie šarže sa pohybujú rýchlejšie, a preto mnohí kupujúci považujú pilotnú prevádzku za kvalifikačný krok.
Premena špecifikácií na stabilný výstup hmly
Stabilný výstup hmly začína dlho pred zložením zariadenia. Začína to jasne definovanou geometriou otvoru, procesnou trasou, ktorá chráni každú fázu, a metódami merania, ktoré odrážajú, ako bude sieťka skutočne použitá. Keď sa tieto prvky zoradia, doska dodáva rovnaký sprej od prvej jednotky po poslednú.
Pre tímy plánujúce nový dizajn atomizéra je najužitočnejším ďalším krokom písomná špecifikácia a vzorový chod. Spolu prepracujte profil otvoru, materiál a plán overenia a použite spracovanie mikrootvorov odkaz na porovnanie procesných limitov pred stanovením konečných cieľov.
Súvisiace produkty
-

Zvlhčovač Aromaterapia Zvlhčovač miska na zahmlievanie PCB doska USB6V12V24V Päťhlavová doska s ovládačmi PCB 10 hlavná doska s ovládačmi
-

Lekársky inhalačný rozprašovač Respirátor PCB ovládač nebulizátor namontovaný na hlave B
-

Doska s ovládačom PCB rozprašovača doska s elektronickým atomizérom na odvykanie od fajčenia
-

Ovládacia doska pre zvlhčovač Crescent PCB Board Timing 2/4h Funkcia 1,5W
-

M16-108KHZ Polyimid PI Membrána Sieťka Micro Mesh Nebulizér Lekársky nebulizátor Ultrazvukový sieťový nebulizér 3μm Mikroporézny inhalačný nebulizátor s nebulizačným diskom Spotreba energie 1~1,5W
-

M16-108KHZ Polyimid PI Membrána Sieťka Micro Mesh Nebulizér Lekársky nebulizátor Ultrazvukový sieťový nebulizátor 3μm Mikroporézny nebulizačný disk pre inhalačný nebulizátor
-

M16-110KHZ Polyimid PI Membrána Sieťka Micro Mesh Nebulizér Lekársky nebulizátor Ultrazvukový sieťový nebulizátor 3μm Mikroporézny nebulizačný disk pre inhalačný nebulizátor
-

M16-108KHZ Polyimid PI Membrána Sieťka s mikrosieťkou Nebulizér Lekársky rozprašovač Ultrazvuková sieťovina rozprašovacia tableta 3μm mikroporézna inhalačná tácka na rozprašovanie Budezonid
- Rýchle odkazy
- Produkt
- O
- Aplikácia
- Správy
- Kontaktovať
- Odkazy na produkty
- Medicínsky mesh piezo atomizér
- Piezo atomizér s polymérovým PI filmom
- KNN bezolovnatý mesh piezo atomizér
- Čip na nulovanie siete bez olova PI
- Piezo atomizér s mikrosieťkou pre ohrievač
- Piezo atomizér pre ventilátor / zvlhčovanie / krásu
- Ultrazvukový atomizačný prevodník
- Ultrazvukový vysokofrekvenčný piezo atomizér
- Piezo atomizér so snímačom výroby energie/vykurovania
- Dizajn PCB medicínskeho piezo atomizéra
- Presná laserová technológia spracovania mikrootvorov
- Kontakt
-
Budova 1, Fortune Star 2, č. 311 Huanzhen North Road, mesto Chang'an, mesto Haining, provincia Zhejiang, Čína.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Mobil


